 更新时间:2026-10-11 10:11:02
 点击次数:147
镁合金表面处理的坑,你踩过几个?压铸件钝化后放两天就发黑,挤压材盐雾测试死活过不了72小时——这不是你一家的问题。行业里有个公开的秘密:同一瓶处理剂,换个镁合金牌号,效果可能天差地别。
先搞懂你的工件是什么“出身”
压铸件和挤压材,表面状态完全两码事。压铸件表面致密但常有脱模剂残留,挤压材呢?表面有纵向纹路,还带着氧化皮。你拿同一套流程去处理,不出问题才怪。
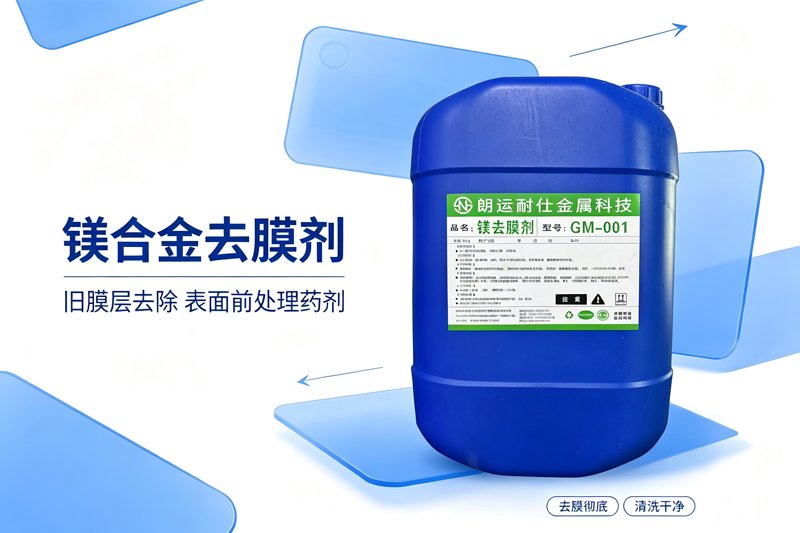
说白了,压铸件像刚装修完的毛坯房,墙面光滑但沾着涂料;挤压材像老房子翻新,得先铲掉旧墙皮。处理剂选型的第一原则:先认清你的基材状态,再谈配方。
压铸件:脱模剂是头号杀手
我记得有个做汽车配件的客户,压铸镁合金支架,钝化后盐雾测试总在48小时左右掉链子。排查来排查去,最后聊聊发现是脱模剂没洗干净——硅油类脱模剂残留在表面,钝化膜根本长不上去。
这就像你往油乎乎的盘子上刷防水漆,干了之后一撕就掉。压铸件处理的核心不在钝化剂本身,而在前处理。选药剂时,优先看它配套的除油脱脂能力,或者干脆选带乳化功能的酸性体系,一步搞定脱模剂和钝化。
挤压材:纹路里的“隐形通道”
挤压材的痛点不一样。表面那层氧化皮和纵向微裂纹,是盐雾试验的突破口。腐蚀介质顺着纹路往里钻,钝化膜再致密也白搭。
我们曾遇到一个客户,做镁合金型材,用了某进口药剂,盐雾勉强到120小时。换用朗运耐仕的挤压材专用方案后,先酸洗活化,再钝化封闭,直接干到240小时。他们的质检经理还特意打电话问:你们是不是换了基材?其实没有,就是前处理把微裂纹“填”上了。
选型参数别只看盐雾时长
很多客户一上来就问:耐盐雾几小时?我理解,但这事真没那么简单。压铸件和挤压材的钝化膜生长机制不同,药剂配方设计逻辑也不同。
压铸件追求的是“均匀覆盖”,因为表面相对平整,成膜容易但附着力是关键;挤压材追求的是“深度渗透”,药剂分子得钻进那些纹路里,才能形成锚固效应。你让一个擅长成膜的药剂去处理挤压材,就像让短跑运动员去游泳——天赋再好也发挥不出来。
温度和时间,比药剂本身更敏感
有意思的是,很多选型失败的案例,锅不在药剂,而在工艺参数。挤压材处理温度低了10度,钝化膜厚度直接减半;压铸件浸泡时间多了30秒,膜层反而变疏松。
我们做过对比测试:同一款药剂,在30℃下处理挤压材,盐雾96小时;升到40℃,直接跳到200小时。所以选型时,别光看药剂说明书,要结合你车间的实际控温能力来定方案。
环保压力下,配方趋势在变
行业标准年年收紧,六价铬钝化早该淘汰了。现在的无铬方案,耐蚀性能其实已经追平甚至超越传统工艺。朗运耐仕的镁合金无铬钝化剂,在压铸件上能做到200小时以上,挤压材配合专用封闭剂,也能稳定在240小时。
但说实话,无铬配方对前处理的要求更高,尤其是水洗质量。你水质不行,再好的药剂也白搭。这不是广告,是实话。
最后聊聊说点掏心窝的
选型这事儿,没有万能药。压铸件和挤压材,就像两种性格的人,得对症下药。别迷信进口品牌,也别贪便宜买杂牌,关键是让药剂供应商拿出实际案例数据,最好能到你们车间做现场调试。
我们朗运耐仕的技术团队,每年处理上百个镁合金选型咨询,最常说的是:把你的工件寄过来,我们测完再谈。这行当,数据比嘴皮子管用。你说呢?
联系地址
东莞市谢岗镇宝湖路77号杏花村40栋联系邮箱
glnice@126.com联系电话
13556687836联系QQ
2016505669版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 粤ICP备2026078975号
技术支持:DDCSEEK sitemap.xml
 当前位置: