 更新时间:2026-10-06 10:11:02
 点击次数:63
你猜镁合金钝化行业最扎心的一句话是什么?“配方都差不多,良率差一大截。”
这话我听了十年,一点不夸张。同样的压铸件,同样的药水牌子,人家产线一次过检率95%,你这边70%都烧高香。差别在哪?就在钝化剂、皮膜剂、封闭剂这三样东西,够不够硬。
先说钝化剂——这是地基,不是面子工程。
很多人以为钝化就是给镁合金穿件防锈衣,穿上就完事。其实不对。钝化层更像是给金属表面“打底妆”,底妆不均匀,后面涂啥都白搭。我们测过市面上十几款钝化剂,有的pH值稍微偏一点,膜层厚度就从2微米掉到0.5微米,肉眼看不出来,盐雾箱里原形毕露。
有意思的是,很多客户来咨询时开口就问“你们盐雾能做到多少小时”,但从来不问膜层均匀度。实话讲,均匀度才是要命的。局部膜厚差异大,意味着局部耐蚀性差异大,盐雾测试时往往就是从最薄的地方开始烂,一烂就是一片。
皮膜剂呢?它是钝化和封闭之间的“胶水层”。
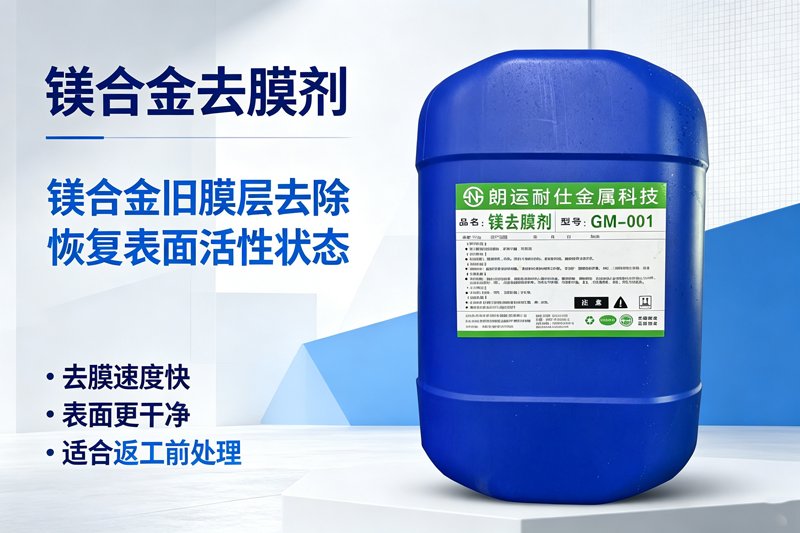
你可以把皮膜剂想象成墙面刷漆前的底漆——不刷,面漆挂不住;刷厚了,又容易开裂。镁合金表面能隙复杂,皮膜剂的结晶取向、成膜速度都得跟基材匹配,不然就会出现我们常说的“花斑”或“掉膜”。
记得去年有个做3C壳体的客户,一直用某进口品牌皮膜剂,盐雾勉强到72小时,但良率总卡在85%。换了我们的皮膜剂后,同样工艺条件,盐雾直接干到120小时,良率拉到94%。他们质检经理还专门打电话问:“你们是不是偷偷换了封闭剂?”——真没有,就是皮膜层跟基材咬得更紧了。
最后聊聊说封闭剂,最容易被低估的一环。
我见过太多产线,前两道工序控制得一丝不苟,最后聊聊封闭剂随便选个便宜的,结果盐雾数据惨不忍睹。封闭剂的作用不是“锦上添花”,是“雪中送炭”——它要把钝化层和皮膜层的微孔全部填死,水汽进不去,腐蚀就没法起步。
你想想看,镁合金表面就像一块海绵,钝化剂把海绵表面抹了一层蜡,皮膜剂再刷一层胶,但海绵里的孔洞还在。封闭剂就是最后聊聊那步“灌浆”,把孔洞堵得严严实实。灌浆材料不行,前面全白干。
我们曾遇到一个客户,做镁合金自行车零件,盐雾要求240小时。他们试了好几家药水,最好成绩才160小时,急得不行。后来我们帮他们重新梳理了整条线的工艺参数——封闭剂浓度从8%提到12%,温度从常温升到45度,浸泡时间延长30秒,盐雾直接飙到260小时。你看,不是配方多玄乎,是三样东西的配合逻辑对了。
所以说,镁合金钝化这条线,从来不是单点突破的事。钝化剂决定基础耐蚀上限,皮膜剂决定附着力与均匀性,封闭剂决定最终密封效果。三样都硬,良率才硬;任何一环软了,产线就得替它买单。
朗运耐仕这几年做的事,其实就是把这三样东西的“匹配逻辑”吃透。不是单纯卖药水,而是帮你把每道工序的参数调到位。你要是也在为镁合金良率头疼,欢迎把你们的工艺参数发过来,咱们一起看看,到底是哪一环在拖后腿。
联系地址
东莞市谢岗镇宝湖路77号杏花村40栋联系邮箱
glnice@126.com联系电话
13556687836联系QQ
2016505669版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 粤ICP备2026078975号
技术支持:DDCSEEK sitemap.xml
 当前位置: