 更新时间:2026-10-07 10:11:01
 点击次数:313
镁合金散热器这两年有多火,不用我多说。但真正让工程师头疼的,不是压铸良率,也不是CNC加工,而是表面处理——你要导电,就难防腐;你要防腐,导电就拉胯。这就像鱼和熊掌,逼着人做选择题。可终端客户不跟你讲道理,人家就要“既要又要”。
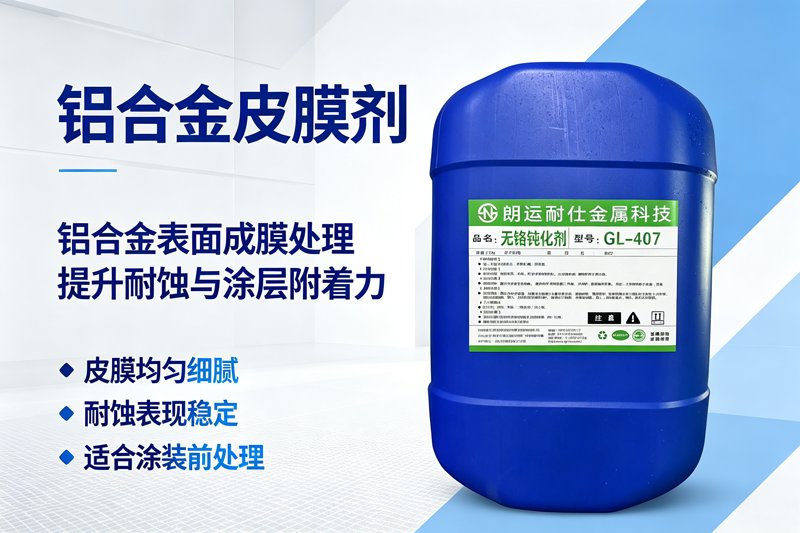
先说个真实案例。去年有个做通讯基站的客户找上门,他们的镁合金散热片原本用铬钝化,盐雾测试勉强过48小时,但表面电阻老是超标,射频损耗大,整机温升压不下去。他们试过好几家药水,要么导电率上去了,耐蚀性跌到24小时都扛不住。那段时间他们工程师头发都快薅光了。
有意思的是,这问题恰恰出在钝化膜的“厚度”上。你想想看,钝化就像给金属穿一件防锈衣——衣服越厚,防锈越好,但导电性就越差,热量和信号都被卡在半路。传统的铬酸盐钝化膜厚且致密,但电阻率高达数百毫欧,对高频信号来说简直是堵墙。
我们朗运耐仕在这块儿折腾了三年多,核心思路就一句话:把“厚衣服”改成“智能纤维”。通过调整成膜剂中的有机-无机杂化结构,让钝化膜形成纳米级的网状导电通道——既保证膜层完整覆盖,又让电子能“抄近路”跑过去。说白了,就是让金属表面既能防锈,又不挡电。
还记得有个做LED灯具的客户,他们的镁合金散热器要求盐雾72小时,同时接触电阻要小于5毫欧。最初他们用我们的一款常规钝化剂,盐雾能到120小时,但电阻偏高。后来我们针对他们的压铸工艺调整了pH值和成膜温度,把膜层厚度控制在0.3微米以内,盐雾照样过,电阻直接压到3.8毫欧。那客户的技术总监当场就愣了,说“这数据比铝材还漂亮”。
当然,光靠药水配方还不够,前处理和后处理同样关键。镁合金表面那层自然氧化膜,如果不除干净,药水再好也白搭。我们建议客户在钝化前加一道酸洗活化,浓度和温度都得精打细算——酸太强,会腐蚀基材;太弱,膜层附着力又不行。这活儿,真得靠经验一点点磨。
说实话,市面上很多处理剂厂家喜欢把数据吹得天花乱坠,但实际产线上跑一圈就露馅。我们的原则是:客户拿他们的工件来试,我们用他们的水、他们的槽、他们的烘干条件,做满72小时盐雾测试,再上阻抗仪测电阻。达标了才敢签合同,不达标我们倒贴样品费。这份底气,不是喊出来的。
你可能会问,环保呢?放心,我们现在的镁合金处理剂都是无铬配方,废水处理压力小得多。欧盟的RoHS和REACH标准我们全过,而且膜层里不含六价铬,对操作工也友好。有些客户说“用你们药水,车间里那股酸味都淡了”,这算是个意外收获吧。
最后聊聊聊点心里话。镁合金散热器的市场还在涨,尤其是5G基站、新能源汽车电控、甚至无人机电机外壳,对导电防腐一体化的要求只会越来越高。我们不敢说已经做到完美,但至少在“导电与防腐”这对冤家之间,找到了一条能走通的路。如果你也正在被这个问题折磨,欢迎带着你的工件来聊,咱们现场试,用数据说话。
联系地址
东莞市谢岗镇宝湖路77号杏花村40栋联系邮箱
glnice@126.com联系电话
13556687836联系QQ
2016505669版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 粤ICP备2026078975号
技术支持:DDCSEEK sitemap.xml
 当前位置: