 更新时间:2026-09-23 10:11:01
 点击次数:226
先抛个数据:国内某知名镁合金压铸厂,三年前钝化耐盐雾只能做到72小时,现在用我们的药剂稳定在240小时。这背后不光是药剂升级,更关键的是——他们把镁合金和铝合金的处理线,硬生生并到了一条产线上。省了设备投入,省了车间面积,但代价呢?风险全藏在细节里。
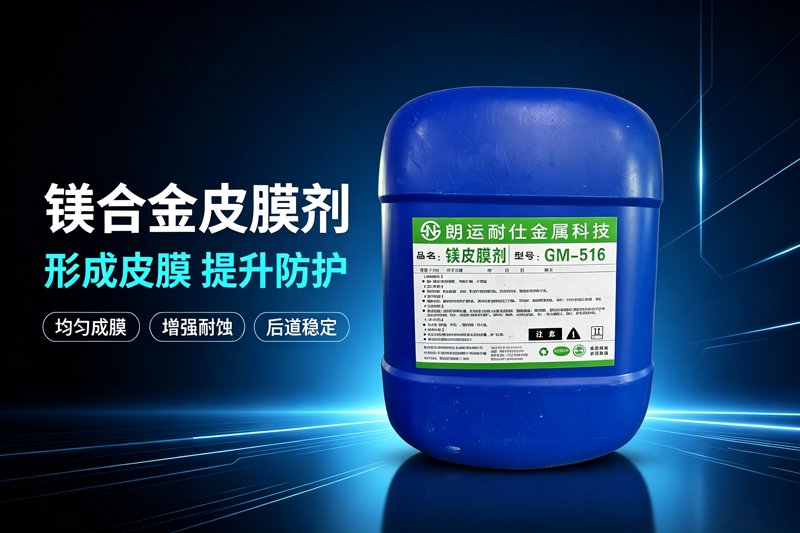
镁铝共线这事,说实话,行业里争议一直很大。很多客户上来就问:“你们朗运耐仕的处理剂,能不能镁铝通用?”我的回答通常是:能,但要看你怎么用。这里头的门道,比你想的复杂得多。
为什么镁和铝天生不对付?
说白了,这俩金属的“脾气”完全不同。镁的化学活性极高,电位很负,处理时稍不留神就腐蚀过度;而铝相对温和,表面有一层致密的氧化膜,需要先“破膜”才能反应。你想想看,一个急性子一个慢性子,你让它们走同一条线,工艺窗口就得收得很窄。窄到什么程度?药水的pH值、温度、浸泡时间,哪怕波动一点点,镁件可能就发黑了,铝件却还没反应完全。
但问题来了——现实中很多企业,尤其是做3C外壳和汽车轻量化的,产品结构往往是镁铝混合的。比如笔记本电脑的A壳用镁合金,内部支架用铝合金。如果两条线分开跑,设备、人力、能耗全是双份。老板们算笔账,心里就开始痒了:能不能共用一条线?
共线的核心矛盾:槽液污染与电位干扰
我们曾遇到一个客户,强行把镁铝混在一个钝化槽里做。结果呢?镁离子溶出后,槽液里镁的浓度越来越高,铝件的钝化膜就开始变花,耐盐雾直接掉一半。为什么?因为镁离子的存在会干扰成膜反应的平衡,就像一锅汤里盐放多了,味道全变了。更麻烦的是,镁件和铝件挂在同一根阴极杆上,由于电位差,会产生微电池效应——镁件被加速腐蚀,铝件反而被保护了。你说气不气人?
所以,真正的镁铝共线,绝不是简单地“一瓶药水通吃”。而是要通过药剂配方设计,让处理液对两种金属都有适度的反应窗口,同时控制好槽液中的镁离子浓度。朗运耐仕在这方面做了不少实验,我们的思路是:用一种特殊的络合剂把游离的镁离子“锁住”,不让它捣乱,同时调整成膜促进剂的浓度,让铝件和镁件都能在同一个体系里形成均匀的转化膜。
实际效果如何?
实话讲,我们帮一家汽车零部件厂做过共线改造。他们原本镁件和铝件分开处理,产能一直卡在瓶颈。后来用了我们的镁铝两用型钝化剂,配合在线离子监控系统,把镁离子浓度控制在0.5g/L以下。结果怎样?镁合金耐盐雾从96小时提到240小时,铝合金的裸膜耐蚀性也没掉链子,稳定在168小时以上。连他们的质检经理都惊讶,说“这数据比单线处理还漂亮”。
但这里必须泼盆冷水:共线不是万能的。如果你的镁合金表面有严重的压铸缺陷,或者铝合金需要做阳极氧化(那是完全不同的工艺),那就别硬凑。共线适合的是化学转化膜处理,比如钝化、皮膜、无铬处理这一类。想清楚你的工艺边界,再谈共线。
我的建议
镁铝共线,可行,但有前提:一是药剂必须专门设计,不能拿单金属的药剂硬套;二是现场管控要跟上,槽液分析、离子监控、挂具隔离,一样都不能省。朗运耐仕的工程师团队,每次遇到客户想做共线,都会先免费帮他们做一次小试,用实际数据说话。合适就推,不合适就劝你分开——毕竟,我们做技术的,最怕的就是“差不多就行”。
行业里有些厂家吹得天花乱坠,说什么“一瓶药搞定镁铝”,我听了只能笑笑。金属表面处理,从来不是玄学,是化学。你尊重它,它就给你漂亮的盐雾数据;你糊弄它,它就让你整批返工。镁铝共线这条路,走得通,但得带着敬畏心走。朗运耐仕愿意陪你一起,把这条路走稳。
联系地址
东莞市谢岗镇宝湖路77号杏花村40栋联系邮箱
glnice@126.com联系电话
13556687836联系QQ
2016505669版权所有 ©2026 东莞市朗运耐仕金属科技有限公司 粤ICP备2026078975号
技术支持:DDCSEEK sitemap.xml
 当前位置: